| ISO | Werkstoff | Eigenschaften, Probleme | Lösungsansätze | Beschichtungen | Parameter | Erfolgsgeschichten | Anwendungen |
|---|---|---|---|---|---|---|---|
M | Edelstahl 1.4435 (316L) 1.4441 (316LVM) | Kaltverfestigung Lange zähe Späne |
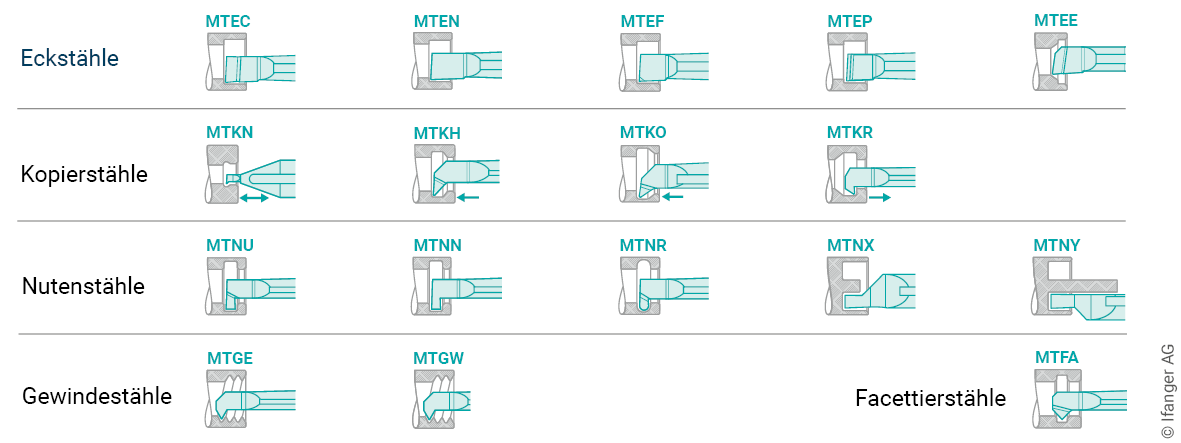
MTEC, MTKH, MTKO | TiAlN | Vc: 50-80 m/min Erzeugt Wärme, verfestigt sich und neigt zu Aufbauschneiden. | MTNN, 316F | Dental
|
M |
Edelstahl (austenitisch) 1.4301 X5 CrNi 18-10 (304) 1.4401 X5 CrNiMo 17-12-2 (316) 1.4404 X2 CrNiMo 17-12-2 (316L) |
Starke Kaltverfestigung. Beim Schneiden verfestigt sich der Werkstoff lokal sehr schnell. Nächster Schnitt trifft auf härtere Randzone. Aufbauschneiden Verschweissen von Werkstoff an der Werkzeugschneide Lange zähe Späne
Hoher Schneidenverschleiss Niedrige Wärmeleitfähigkeit Wärmeentwicklung |
MTEC, MTKH, MTKO, MTEF, MTEP |
TiAlN
|
Vc: 30-60 m/min Merksatz:
|
MTEC, 1.4401 MTKH, 1.4301 MTNN, 1.4404 |
Aerospace
Automotive Connector
|
| M | 1.4305 X8 CrNiS 18-9 (303) |
Enthält Schwefel. Ist der am besten zerspanbare austenitische Edelstahl. | |||||
| S | Superlegierungen Kobalt-Chrom-Legierungen
|
Sehr hohe Schnittkräfte Hoher Schneidenverschleiss
Niedrige Wärmeleitfähigkeit
|
MTEC, MTKH, MTKO |
AlTiSiN
(TISINOS) |
Vc: 15-35 m/min
f: 0.01-0.03 mm/U ap: 0.02-0.10 mm Merksatz:
|
Aerospace
Connector Sensor Watch | |
S |
Hochleistungs-Nickellegierungen
Hastelloy X
|
Extrem hohe Zähigkeit Starke Kaltverfestigung Aufbauschneiden Sehr hohe Schnittkräfte Wärmebelastung der Schneide Extreme Temperaturen im Schneidbereich
|
Werkzeugempfehlungen: |
TiAlN
oder AlCrN oder CBN-Inserts |
Vc: 10-35 m/min
f: 0.01-0.08 mm/U ap: 0.05-0.20 mm Merksatz:
|
Leitfaden SPEC Tool Sensoren Swiss-MicroTurn CBN |
Aerospace
Sensorik |
S | KOVAR (ASTM F15 FeNi29Co17) |
Werkzeugempfehlungen: | Vc: 25-50 m/min
Merksatz: | Glas-Metall-Durchführungen (Hermetic Seals) | |||
| S | Titan Titan Grad 5 Titan Grad 4 |
Hohe Wärme an der Schneide
Hoher Werkzeugverschleiss |
MTEC, MTKH, MTKO, MTEE, MTEF, MTEP |
Unbeschichtet
oder TiAlN |
Vc: 40-60 m/min
f: 0.01-0.03 mm/U ap: 0.02-0.08 mm Merksatz:
|
MTEE, Titan Implantat MTKH, Titan Grad 5, Hülse |
Dental
Medical Watch |
N |
Aluminium EN AW-7075 Al-Zn-Mg-Cu |
Hohe Festigkeit und Härte Aufbauschneiden Gratbildung |
MTEC, MTKH, MTKO, MTEF, MTEP |
Unbeschichtet oder DLC / ta-C (MAYURA) |
Vc: 80-150 m/min
f: 0.01-0.05 mm/U ap: 0.05-0.20 mm Merksatz:
|
MTEP Chip breaker | Aerospace
Automotive |
N |
Kupfer Cu-ETP / 2.0060 |
Aufbauschneiden Verkleben an der Schneide Lange zähe Späne Gratbildung Oberflächengüte |
MTEC, MTKH, MTKO |
DLC / ta-C (MAYURA) | Vc: 80-50 m/min
f: 0.01-0.05 mm/U ap: 0.05-0.15 mm Merksatz:
|
||
N |
CuBe (Berylliumkupfer): |
Aufbauschneiden Verkleben an der Schneide Kaltverfestigung Gesundheitsrisiko Be-haltigen Staub/Aerosole Oberflächengüte |
1. Sehr scharfe Schneide Werkzeugempfehlungen:MTEN bei Bohrungs-Ø <1mm, MTEC, MTKH, MTKO |
DLC / ta-C (MAYURA)
|
Merksatz:
|
MTNN Kupfer-Beryllium | Connector |
N |
Messing (mit Blei) CuZn 39 Pb 3 / 2.0401 |
Gratbildung |
MTEC, MTKH, MTKO |
Unbeschichtet
oder DLC / ta-C (MAYURA) |
Vc: 100-200 m/min
f: 0.01-0.04 mm/U ap: 0.05-0.20 mm
Merksatz:
|
||
N |
Messing (ohne Blei) CuZn 21 Si 3 / 2.0402 CuZn 42 / 2.0332 |
Aufbauschneiden Spankontrolle Gratbildung Kaltverfestigung |
MTEP, MTEF - Werkzeuge mit Spanleitstufen |
TiAlN
oder DLC / ta-C (MAYURA) |
Vc: 80-150 m/min
f: 0.01-0.05 mm/U ap: 0.04-0.15 mm Merksatz:
|
MTEP Chip breaker | Watch Wasserarmaturen |
| N | Nickel-Kupfer Alloy 400 Monel 400 / 2.4360, 2.4361 | Kaltverfestigung Lange zähe Späne Gratbildung |
MTEC, MTKH, MTKO, MTEF, MTEP | TiAlN
oder AlCrN | Vc: 20-30 m/min
Merksatz: | Meerwasser- Säure- und Laugenbeständige Komponenten | |
H | Werkzeugstahl (>45 HRC) 1.2343
1.2379 1.2842 | Sehr hart und spröde Werkstoffe Kerbverschleiss der Schneide Empfindlich auf Vibrationen Ausbrüche an der Schneidkante |
| TiAlN
oder AlCrN (ALCRONOS) | Vc: 40-70 m/min
f: 0.01-0.03 mm/U ap: 0.02-0.08 mm | ||
O | PEEK PEEK GF30 PEEK CF30 | Wärmeentwicklung Elastizität, Verformung Zurückfedern nach der Bearbeitung. Verformung durch Wärme. Gratbildung Lange Späne, Wolle Abrasiv |
MTEC, MTKH, MTKO MTEP, MTEF | Unbeschichtet | Vc: 80-200 m/min unverstärktes PEEK Vc: 50-20 m/min GF30 und CF30 PEEK f: 0.01–0.03 mm/U ap: 0.05–0.30 mm Merksatz: | MTKH PEEK | Aerospace
Automotive
Dental
|
O | POM Polyoxymethylen | Wärme Spanabfuhr Gratbildung Schlechte Oberflächenqualität |
MTEC, MTKH, MTKO MTEP, MTEF | Unbeschichtet
oder DLC / ta-C (MAYURA) | Vc: 100-350 m/min
Merksatz:
| Automotiv Anlagenbau Lebensmittelindustrie Maschinenbau Medical | |
O | Technische Keramiken Zirkonoxid ZrO2 | Extreme Härte Sprödigkeit
Rissbildung Wärmeentwicklung |
Sonderausführungen |
Schneideinsätze aus PKD oder CBN | Merksatz: Extrem hart und spröde, erzeugt hohen Werkzeugverschleiss und neigt zu Ausbrüchen. | Watch |